


O strategie cuprinzătoare pentru îmbunătățirea preciziei de fabricație a palelor turbinei
Ca o componentă cheie a conversiei energiei gaz-dinamice, acuratețea dimensională a palelor turbinei nu este legată doar de faptul că turbina cu gaz poate fi instalată fără probleme, ci și cheia pentru a asigura funcționarea sa în siguranță. Părțile paletelor turbinei sunt suprafețe spațiale complexe, cu grosime neuniformă, iar procesul de turnare de precizie cu investiții nedefinite este complicat, în care fiecare etapă are un impact asupra preciziei dimensionale a palei finale și este dificil să se țină seama de caracteristicile geometrice ale îndoirea lamei și deformarea prin torsiune și curbura lamei numai bazându-se pe metoda de reducere a suprafeței mucegaiului. În timpul procesului de la matrița de ceară până la turnarea lamei, nu numai că se va produce contracția de volum, ci și caracteristicile geometrice se vor schimba într-o anumită măsură, ceea ce va face ca dimensiunea turnării să nu fie aliniată. Prin urmare, în procesul de producție propriu-zis, fiecare verigă de fabricație a palelor turbinei trebuie măsurată și controlată cu precizie. Încă din anii 1970, Regatul Unit și Statele Unite au obținut rezultate remarcabile în tehnologia de control a miezului și sunt folosite pentru turnare. În ultimii ani, scanerele optice și măsurarea computerizată cu tomogrofie industrială (CT) a palelor unui motor cu turbină cu gaz în țări străine necesită controlul preciziei de măsurare a lamei între 50 și 80μμm, iar toleranța admisă este controlată în ± ± 0,5 mm. Mai mult, prin înregistrarea cu modelul CAD, distorsiunea și deformarea fiecărei părți a lamei pot fi reflectate direct [51-52].
Datorită rolului critic al palelor și dificultății tehnologiei de fabricație, controlul formei paletei turbinei este considerat o tehnologie de bază în țările străine, iar rezultatele cercetării sale sunt rareori dezvăluite. Tehnologia de testare a palelor motorului cu turbină cu gaz în China este încă într-un proces de dezvoltare. În ceea ce privește standardele tehnologice de testare, standardele de referință din industria aviației naționale sunt doar HB5647-98 și HB20126-201. Prin urmare, unii producători și instituții de cercetare naționale au prezentat propriile cerințe tehnice de testare și acceptare pentru acceptarea internă, ceea ce este convenabil pentru gestionarea aplicațiilor. În acest proces, acestea s-au combinat cu mijloace străine de tehnologie de măsurare și, în funcție de faptul dacă dispozitivul de măsurare este în contact cu obiectul măsurat, metoda de măsurare a palelor motorului cu turbină cu gaz este împărțită în contact și fără contact. Metodele de măsurare prin contact includ în principal: metoda de măsurare a șablonului standard, metoda de măsurare a inductanței și metoda de măsurare cu trei coordonate. Metodele de măsurare fără contact includ în principal: măsurarea prin scanare cu laser, detectarea cu ultrasunete, măsurarea vederii artificiale și măsurarea CT industrială [53]. În plus, în prezent, unii cercetători au efectuat cercetări privind controlul dimensiunii lamei bazat pe simulare numerică, iar acumularea și transmiterea erorilor pe baza datelor mari și simularea numerică a devenit o metodă importantă pentru dezvoltarea viitoare.
Pe baza caracteristicilor structurale și a caracteristicilor procesului de turnare ale palelor de turbine cilindrice/monocristal ale turbinei cu gaz, controlul preciziei dimensionale a întregului proces de turnare de precizie este cheia pentru îmbunătățirea ratei calificate a dimensiunii paletei. Pe baza acestui lucru, acest grup de cercetare adoptă metoda de măsurare cu scanare cu laser 3D și metoda de măsurare CT industrială, combinată cu metode tridimensionale de coordonate și detecție cu ultrasunete, pentru a efectua detectarea defectelor și măsurarea dimensiunilor pentru procesul de pregătire a întregului proces de palete de turbine cu gaz. (separatură de matriță de ceară, semifabricată de miez, miez de ceramică, miez de presă de ceară, carcasă de matriță cu ceară, carcasă de matriță fără ceară, turnare). S-a stabilit exactitatea dimensională și modelul de control al erorilor pentru întregul proces de pregătire a palelor turbinei.
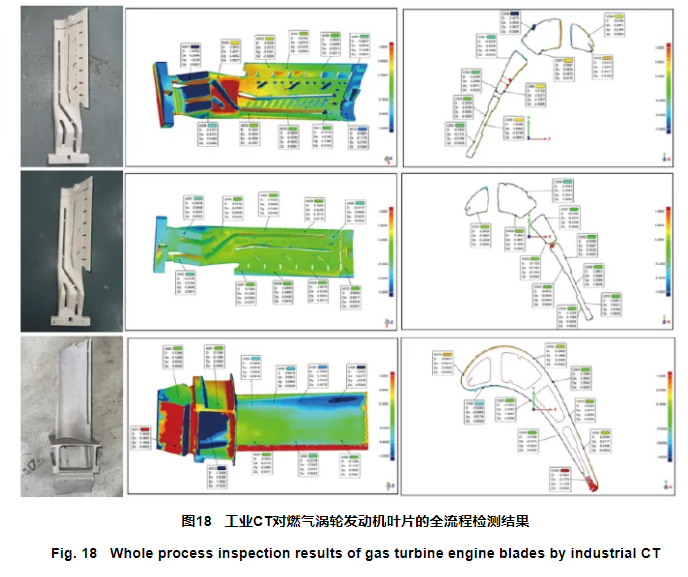
SMOCHIN. 18 arată analiza rezultatelor măsurării dimensiunii palelor pentru aspecte cheie, cum ar fi semifabricatul, miezul și turnarea palelor de turbină de dimensiuni mari ale unui anumit tip de turbină cu gaz dezvoltate de noi. Pentru piese turnate, consultați DCPG5 în GB/T 6414−−2017, toleranța admisă este de ±±0.5mm, iar precizia de măsurare trebuie să fie controlată la 120μμm; Toleranța admisibilă a miezului ceramic este de ± ± 0,3 mm, iar precizia de măsurare trebuie să fie controlată la 80μμ
m. În procesul de dezvoltare a paletei, se va efectua controlul acurateței dimensionale pentru toate paletele pregătite în întregul proces, iar acuratețea dimensională și erorile în fazele semifabricatelor, miezului și turnării în timpul procesului de pregătire a paletei motorului cu turbină cu gaz vor fi analizate cu ajutorul a software-ului de verificare inversă Geomajic-Control sau GOM. Au fost dezvăluite preliminar legea de deviație dimensională și deformare a întregului proces de pregătire a lamei. Rezultatele arată că metodele de măsurare nedistructive, cum ar fi scanarea laser 3D, CT industrială și testarea cu ultrasunete, pot îndeplini cerințele de precizie a măsurării unui anumit tip de pale de motor cu turbină cu gaz. Metoda de măsurare cu scanare laser tridimensională poate obține conturul componentelor intermediare cheie, cum ar fi lama, matrița de ceară și miezul ceramic al motorului cu turbină cu gaz și poate evalua cu precizie deformația de torsiune a lamei. CT industrial nu numai că poate detecta defectele interne ale miezului ceramic, matriței de ceară și carcasei matriței, dar poate măsura și conturul, structura cavității interioare, grosimea peretelui și alte părți cheie cu mare precizie. Inspecția cu ultrasunete poate măsura cu precizie structura grosimii peretelui matriței de ceară și a lamei. Aceste metode avansate de măsurare asigură măsurarea dimensiunii și controlul precis al întregului proces de palete de turbine de dimensiuni mari, în special măsurarea dimensiunii carcasei matriței bazată pe tehnologia de detectare CT industrială, care poate extrage structura cavității interioare a carcasei matriței și poate compara cu modelul, realizând astfel măsurarea exactă a dimensiunii carcasei matriței, ceea ce este imposibil de realizat cu metodele tradiționale de măsurare.
În prezent, metodele de testare care se maturizează treptat și sunt puse în aplicarea ingineriei a palelor motoarelor cu turbine cu gaz scurtează foarte mult ciclul de dezvoltare al palelor, îmbunătățesc rata calificată de dimensiune a lamei și reduc costul palelor. Cu toate acestea, în ceea ce privește paletele motoarelor cu turbină cu gaz, există încă următoarele deficiențe: specificații tehnice incomplete și sistem standard de testare a palelor, lipsa mijloacelor de verificare tehnică eficiente, acumularea insuficientă de date legate de modificarea dimensională și acumularea de erori în timpul pregătirii palelor și lipsa de autocontrol. -dezvoltat software de măsurare și analiză a dimensiunii lamei. Odată cu aplicarea largă a tehnologiei informatice în domeniul producției de lame, tehnologia de fabricație inteligentă bazată pe învățarea automată și simularea numerică va juca, de asemenea, un rol important în controlul erorilor întregului proces al lamei, astfel încât să îmbunătățească precizia controlului dimensiunii. a lamei.


